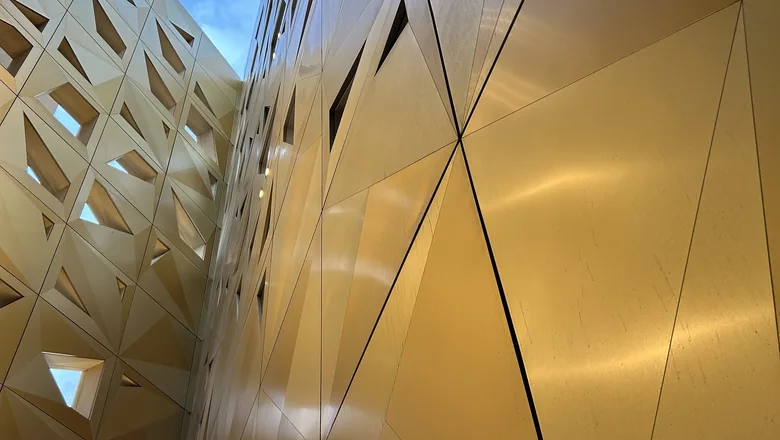
Анодированная алюминиевая облицовка — это сплошной алюминиевый лист, поверхность которого электрохимически превращена в прочный оксидный слой, сросшийся с металлом. Это не покрытие, лежащее поверх алюминия: это сам металл, изменённый на поверхности. Именно это отличие делает анодированные панели основным выбором для фасадов, где есть морская соль, песчаная абразия и двадцать пять лет моющих циклов, а также для интерьеров, где настоящая металлическая поверхность должна выдерживать ежедневные прикосновения. В стеновых системах INDECO такая облицовка работает рядом с кинетическими фасадами-жалюзи и модульным остеклением как сплошной и безотказный вариант: полный ассортимент панелей — на странице алюминиевой облицовки.
Большая часть текстов об анодированном алюминии остаётся на уровне прилагательных. Это руководство — о цифрах, которые действительно нужно вписать в спецификацию: толщина плёнки и её класс AA, часы нейтрального солевого тумана, допуск по цвету, выраженный в ΔE, класс пожарной безопасности и последовательность формовки, от которой зависит, защищена кромка панели или она осталась открытой.
Что анодирование делает с алюминием
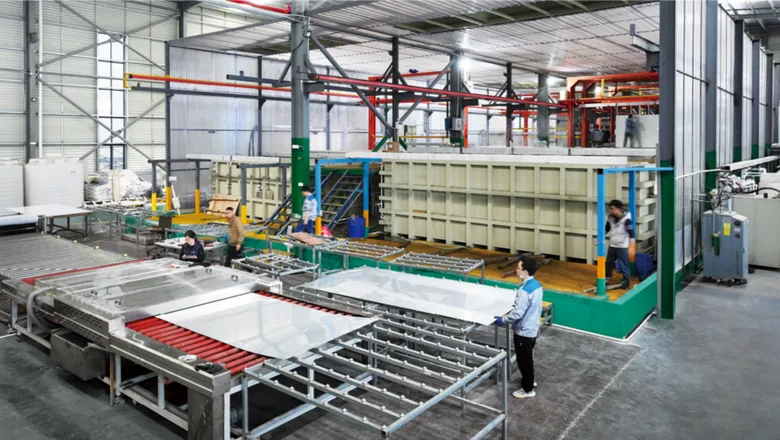
На линии анодирования в сернокислом электролите алюминиевый лист становится анодом, и через него пропускают постоянный ток. Высвобождающийся у поверхности кислород немедленно реагирует с алюминием, строя оксидный слой, который растёт наружу и внутрь от исходной поверхности. В отличие от лакокрасочной плёнки, этот слой химически непрерывен с основой: расслаиваться нечему, потому что второго материала нет.
Свежеобразованный оксид пористый — это миллионы гексагональных ячеек с тонкими каналами. Именно пористость делает возможным цвет: пигмент вводится в каналы органическим красителем, либо соли металлов загоняются в них вторым электролитическим этапом. Затем поры закрываются на стадии уплотнения, и цвет остаётся запертым внутри оксида, а не лежит на его поверхности. Полная последовательность, которую проходит наш лист: обезжиривание → травление → нейтрализация → анодирование → окрашивание → уплотнение.
Толщина плёнки, механические данные и солевой туман
Оксидный слой на архитектурном листе обычно составляет от 5 до 25 микрометров и обозначается классами AA5–AA25: AA15 означает номинальную плёнку 15 µм. Толще — не значит автоматически лучше: более тяжёлая плёнка твёрже и коррозионно устойчивее, но хуже переносит крутые гибы, поэтому класс нужно увязывать с формовкой и с условиями эксплуатации.
Таблица ниже — те данные, с которыми мы работаем при специфицировании анодированного листа. Колонку солевого тумана стоит прочитать дважды.
| Серия поверхности | Сплав и состояние | Класс плёнки | Нейтральный солевой туман | Предел текучести | Удлинение |
|---|---|---|---|---|---|
| Сатиновая | 5052-T32 | AA5–AA25 | 168–500 ч | 110–160 МПа | ≥4–6% |
| Шлифованная | 5052-T32 / 5005-H14 | AA5–AA20 | 500 ч | 110–150 МПа | ≥4% |
| Тиснёная | 5052-T32 / 5005-H14 | AA5–AA20 | 500 ч | 110–150 МПа | ≥4% |
| Пескоструйная | 5052-T32 / 5005-H14 | AA5–AA20 | 4 000 ч | 110–150 МПа | ≥4% |
| Электролитический цвет (серия D) | 5052-T32 / 5005-H14 | AA5–AA20 | 500 ч | 110–150 МПа | ≥4% |
Две цифры заслуживают пояснения. Во-первых, пескоструйный класс с 4 000 часов — это примерно в восемь раз больше стандартных 500 часов, и именно эту спецификацию мы берём для прибрежных и морских фасадов в Персидском заливе, Восточной и Западной Африке. Во-вторых, разброс 168–500 ч у сатиновой серии напоминает, что анодирование — это процесс, а не товар: одна и та же серия может выпускаться в разных классах плёнки, и коррозионный результат меняется вместе с классом. Спрашивайте класс, а не только серию.
Пять анодированных поверхностей — и где каждая уместна
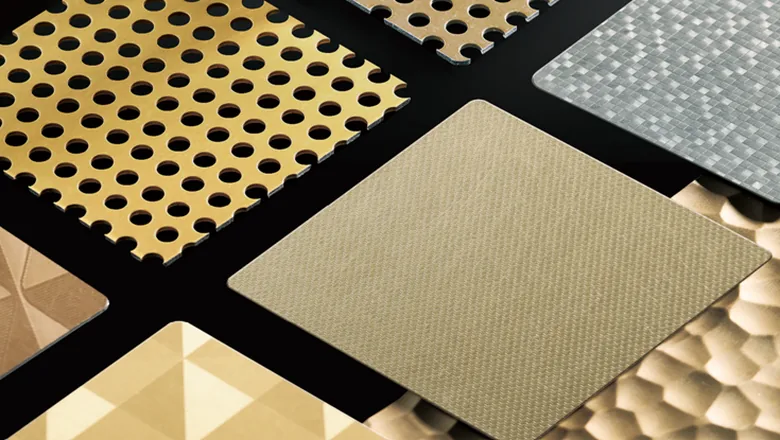
Текстура поверхности задаётся до анодирования: она вальцуется, шлифуется, тиснится или обрабатывается песком на листе, а затем фиксируется оксидом. Поскольку текстура находится в металле, она не может стереться.
- Сатиновая — мелкое матовое зерно с низким отражением. Не удерживает отпечатки пальцев и не накапливает заряд, поэтому заметно меньше собирает пыль. Базовый выбор для больших плоскостей стен и потолков в песчаном климате.
- Шлифованная — направленное зерно, длинное или короткое. Безошибочно читается как металл и скрывает незначительные неровности панели при скользящем свете. Премиальный выбор для торговых интерьеров, лифтовых холлов и входных зон.
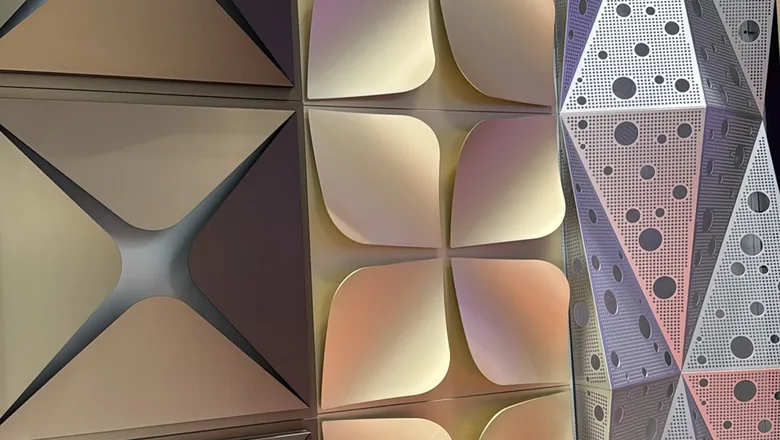
- Тиснёная — рисунок, ввальцованный в лист до анодирования. Применяется там, где дизайну нужна глубина, а не цвет.
- Пескоструйная — обработка абразивом под высоким давлением даёт ровную матовую поверхность с многоугловым рассеиванием, визуально мягче шлифованной. Это класс коррозионной стойкости 4 000 часов.
- Электролитический цвет (серия D) — соли металлов, введённые в поры, дают тона шампань, бронзу, чёрный, синий и зелёный. Поскольку цвет находится внутри оксида, он устойчив к ультрафиолету по своей природе: в обычный ассортимент также входят шлифованный чёрный и шлифованный титан-серебро.
Стабильность цвета: главная проблема спецификации
Анодированный цвет — химический результат, а не рецепт краски. Химия сплава, температура и концентрация электролита, плотность тока и время выдержки сдвигают тон, и отклонение любого из параметров проявляется на стене. Именно поэтому у анодирования репутация материала с разбросом цвета — и именно поэтому разброс нужно контролировать договором, а не надеждой.
Реалистичные допуски для серийного анодирования: ΔE ≤1,0–2,0 внутри одной партии и ΔE ≤2,0–2,5 между партиями. Для ориентира: около ΔE 1 натренированный глаз различает оттенок только при прямом сравнении образцов рядом; выше ΔE 2,5 разница становится заметной на большой плоской плоскости.
Четыре правила сохраняют анодированный фасад визуально цельным:
- Зафиксируйте сплав и состояние. 5052-T32 и 5005-H14 дают немного разные тона из одной и той же ванны. Смешивание их на одном фасаде — самая частая причина «пятнистого» анодирования.
- Заказывайте одну партию на фасад. Не на проект — на фасад. Ничего не перекрашивать, ничего не подбирать заново; самое дешёвое страхование в спецификации.
- Утвердите физический образец и сохраните его. Экран или распечатка не являются эталоном цвета для металлической поверхности, потому что анодированный тон меняется с углом обзора.
- Впишите допуск ΔE в заказ, указав метод измерения и идентификацию эталонного образца.
“Анодированный цвет следует согласовывать по показанию спектрофотометра, а не по фотографии. Если поставщик не может назвать ΔE относительно вашего утверждённого образца, цвет не специфицирован — на него надеются.”
Анодирование против покрытия PVDF: честное сравнение
Оба покрытия уместны на фасаде. Они решают разные задачи, и выбор неверного варианта дорого стоит в обе стороны.
| Параметр | Анодированный алюминий | Покрытие PVDF / фторуглеродное |
|---|---|---|
| Как связано покрытие | Цельный оксид, выращенный из самого алюминия | Заводская лакокрасочная плёнка по подготовленной поверхности |
| Толщина системы | 5–25 µм оксида (AA5–AA25) | Обычно 23–35 µм суммарно |
| Диапазон цветов | Металлические тона, бронзы, чёрные, шампань; определяется текстурой | Практически неограничен, включая точные RAL и яркие однотонные |
| Коррозионные данные | Обычно 500 ч нейтрального солевого тумана; до 4 000 ч на пескоструйном классе | Системы уровня AAMA 2605 испытываются до 4 000 ч |
| Абразив и царапины | Высокая твёрдость поверхности; нет плёнки, которую можно сколоть | Мягче оксида; плёнка скалывается на резаных кромках и гибах |
| Резаные и гнутые кромки | Скалываться нечему; кромки при рулонном анодировании чуть иначе читаются при скользящем свете | Резаная кромка обнажает основу и обычно становится началом коррозии |
| УФ и выцветание | Цвет внутри оксида; меления нет | Качественный PVDF хорошо противостоит мелению, но часть пигментов уходит за десятилетия |
| Ремонтопригодность | Локальный ремонт с попаданием в цвет затруднён | Проще подкрасить на площадке |
| Оптимально для | Открытые кромки, контактные интерьеры, прибрежная абразия, подлинный вид металла | Яркие индивидуальные цвета, очень большие плоскости с точным совпадением между партиями |
Выбирайте PVDF, когда решение опирается на цвет, который анодирование дать не может, или когда несколько тысяч квадратных метров должны точно совпасть в нескольких производственных партиях. Выбирайте анодирование, когда у панели открытые гибы и отгибы, когда поверхность будет в контакте, будет очищаться и подвергаться абразии, когда проект прибрежный или когда задание требует настоящей металлической поверхности, а не окрашенной. Более широкий обзор вариантов отделки — в нашем руководстве по отделке и цветам алюминиевой облицовки.
Анодировать до формовки или после?
Это решение чаще всего выпадает из спецификации — и именно оно проявляется на площадке.
Рулонное анодирование непрерывно прогоняет лист через линию до изготовления панелей. Это самый экономичный и самый однородный путь, и именно так производится наш стандартный анодированный лист. Ограничение геометрическое: анодируются только плоские поверхности, поэтому резаная кромка или гнутый отгиб остаются неанодированным алюминием — он всё равно естественно коррозионно стоек, но при скользящем свете визуально отличается от анодированной плоскости.
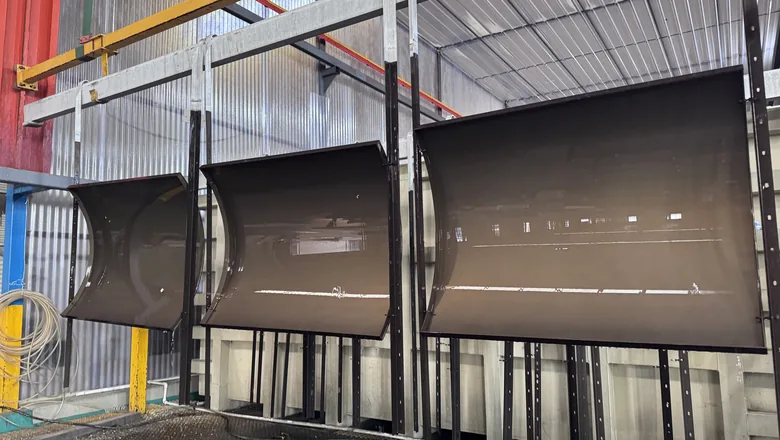
Анодирование после формовки сначала формует панель, а затем анодирует готовое изделие, так что оксид покрывает все шесть поверхностей, включая отгибы, загибы и видимые гибы. Указывайте это решение всюду, где кромка панели является частью дизайна: потолочные лотки, гнутая подшивка, кожухи колонн, акцентные стены с открытыми отгибами. Компромиссы реальны — точки контакта на подвесах могут оставлять следы, а удельная стоимость выше. Новые горизонтальные линии анодирования без подвесов заметно снижают следы контакта; наш партнёр по анодированию ввёл такую линию в 2025 году именно для повышения использования материала на постформовочных заказах.
В любой последовательности действуют три правила формовки:
- Согласуйте минимальный радиус гиба с изготовителем и сверьте его с классом плёнки. Гиб уже анодированной панели за пределом радиуса даёт растрескивание оксида по линии сгиба.
- Снимайте заусенцы после лазерной резки до анодирования. Заусенцы удерживают электролит и дают пятна, которые не удаляются никакой очисткой.
- Работайте с защитной плёнкой, но не вечно. Плёнка должна быть УФ-стабильной и снята в заявленный поставщиком срок; плёнка, оставленная на фасаде под солнцем, может впечь клей в поверхность.
Пожарные характеристики, срок службы и конец жизненного цикла
Анодированный сплошной алюминий достигает класса A2-s1,d0 по GB 8624-2012. При 600 °C панель не воспламеняется и не выделяет токсичного дыма, потому что и сплав, и оксид неорганические — внутри нет полимерного сердечника и нет органической плёнки, которой можно гореть. Это тот же аргумент, по которому сплошные панели безопаснее композитных; подробно он разобран в нашем сравнении по пожарной безопасности алюминиевой облицовки.
Срок службы правильно уплотнённой и правильно специфицированной анодированной панели — 25 лет и более, при этом антивандальная от отпечатков и антистатичная поверхность сводит обслуживание к периодической мойке. В конце жизненного цикла алюминий перерабатывается на 100% с уровнем извлечения около 96%, и оксидный слой не нужно удалять или отделять — в отличие от композитной панели, которую приходится разделять на металл и сердечник. На проектах, где заказчик считает углеродный след или собирает баллы зелёных стандартов, этот факт часто стоит дороже разницы в цене панели.
Что вписать в спецификацию
Скопируйте это в ведомость материалов, и большинство споров не начнётся вовсе:
- Сплав и состояние: 5052-T32 или 5005-H14, один источник на фасад.
- Класс плёнки: минимум AA15 для открытых наружных работ; AA20–AA25 при высокой экспозиции; AA10 допустим для интерьера и защищённой подшивки.
- Цвет: утверждённый физический образец в качестве эталона, с допуском ΔE ≤2,0 внутри партии и ≤2,5 между партиями.
- Коррозия: ≥500 ч нейтрального солевого тумана как стандарт; ≥4 000 ч для прибрежных и морских фасадов.
- Пожарная безопасность: A2-s1,d0 по GB 8624-2012 (или местный эквивалент), указанный на панели, а не только в проспекте.
- Последовательность процесса: прямо указать, рулонное анодирование или после формовки — и требовать анодирование после формовки всюду, где кромка панели открыта.
- Уплотнение: оксид должен быть уплотнён; неуплотнённое анодирование пятнает и теряет цвет.
- Крепёж: только нержавеющая сталь или алюминий; при контакте со сталью и другими металлами обязательна изоляция от гальванической пары.
- Вентзазор: с отводом воды и вентиляцией, минимальная глубина зазора — по расчёту ветровой нагрузки.
- Формат: наш стандартный лист — 1 800 мм по ширине и 2 440 мм по длине при толщине 0,15–6,0 мм, длины под заказ — сверьте размер панели с пролётом по ветровому давлению до фиксации раскладки швов.
Где анодированная облицовка применяется на здании
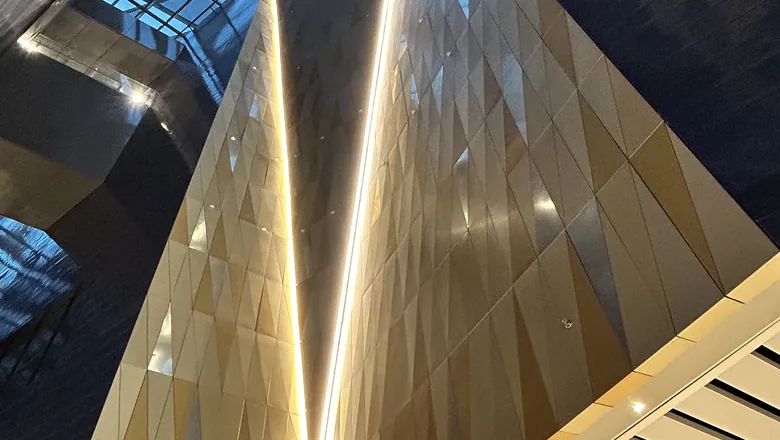
Снаружи материал подходит для вентилируемых панелей, подшивки, навесов, кожухов колонн, парапетных покрытий и любого фасада, где работает соль, песок или моющая техника. Внутри он появляется как стены входных зон и акцентные стены, лифтовые холлы, перфорированные экраны и навесные или вкладные потолки — гибридные стеновые системы используют одну и ту же анодированную поверхность на стене и потолке, поэтому интерьер читается как один непрерывный материал.
Частые вопросы
Можно ли отремонтировать анодированный алюминий на площадке? Мелкие царапины по оксиду можно зашлифовать, но локальный ремонт с точным попаданием в цвет нереалистичен. Практический ответ — заказать запасные панели из той же партии при изготовлении и проработать фасад так, чтобы повреждённые панели менялись по одной.
Выгорает ли анодирование? Цвет находится внутри оксида, поэтому он не мелится и не отслаивается так, как лакокрасочная плёнка. Измениться при эксплуатации он может, если плёнка тонкая или неуплотнённая. Указание класса и требование уплотнения закрывают оба риска.
Подходит ли анодированный алюминий для прибрежных проектов? Да — и это одна из немногих отделок, которые для этого подходят. Используйте пескоструйный или соответствующим образом утолщённый класс, чтобы выйти на результат 4 000 часов по солевому туману, задайте крепёж из нержавеющей стали и держите вентзазор с отводом воды и вентиляцией.
Как анодированная облицовка выглядит по стоимости? Обычно выше стандартного порошкового покрытия и на уровне хорошей системы PVDF или выше, потому что процесс медленнее, а процент брака по цвету реален. Аргумент — стоимость жизненного цикла: нет цикла перекраски, нечему отслаиваться, полная перерабатываемость в конце срока.
Ключевые выводы
- Анодирование выращивает цельный оксидный слой (5–25 µм, класс AA5–AA25) из самого алюминия — отслаиваться, скалываться и расслаиваться нечему.
- Последовательность: обезжиривание, травление, нейтрализация, анодирование, окрашивание, уплотнение. Цвет находится в порах, поэтому не мелится.
- Коррозионные данные: от 168–500 ч нейтрального солевого тумана у стандартной сатиновой до 4 000 ч у пескоструйного класса.
- Стабильность цвета — главный риск: ΔE ≤1,0–2,0 внутри партии, ≤2,0–2,5 между партиями, фиксированный сплав на фасад, одна партия на фасад.
- Анодирование после формовки — всюду, где видны отгибы панели; рулонное анодирование экономичнее, но оставляет резаные кромки неанодированными.
- Класс пожарной безопасности A2-s1,d0, срок службы более 25 лет и около 96% извлечения в конце цикла.
Проектируете анодированную облицовку?
Пришлите фасад и условия эксплуатации. Мы вернём раскладку панелей с указанием сплава, класса плёнки, допуска ΔE, цели по солевому туману и раскладки швов — и набор образцов, которые можно приложить к стене. Смотрите ассортимент алюминиевой облицовки, читайте полное руководство по алюминиевой облицовке и руководство по отделке и цветам или свяжитесь с нашей командой.