الإجابة المختصرة: مراقبة الجودة في الزجاج الموحد هي نظام الفحص في المصنع الذي يعتمد كل وحدة قبل الشحن: أبعاد الإطار ضمن ±1.0–1.5 مم، والقطرين ضمن 1.5 مم، وسيليكون الهيكل الزجاجي مختبر دفعة بدفعة عبر معالجة تدوم 7–21 يوماً، وكل زجاج وحشية ورباط يُفحص مقابل شهادته. هذا الدليل هو ما يسمح بوحدة كتلتها 265–410 كغم أن تُعلَّق على البلاطة في ساعات دون إعادة عمل في الموقع.
يركّز الزجاج الموحد مخاطر جودة الواجهة بأكملها في عملية مصنعية. برج بـ1800 وحدة يحمل 1800 فرصة لانحراف بُعد أو تفويت سدّ أو وضع حشية في مجرى خاطئ — وبعد تعليق الوحدة على البلاطة تصبح تكلفة التصحيح أضعاف إلى خمسين ضعف ما تكلّفه على طاولة العمل. تستعرض هذه المقالة سلسلة التفاوتات وضوابط السيليكون الإنشائي وبوابات الفحص التي تُبقي الواجهة الزجاجية الموحدة مطابقةً للمواصفة، وبالأهداف ذاتها التي نصمم عليها نظام الزجاج الموحد: وحدات حتى 1.5 × 4.0 م، معامل انتقال حراري للنظام ≈ 1.4 واط/م²·كلفن، SHGC ≤ 0.22، مقاومة للماء 750 باسكال (ASTM E331) ورياح إنشائية حتى 4.5 كيلوباسكال (ASTM E330).
ما هي مراقبة الجودة في الزجاج الموحد؟
مراقبة الجودة في الواجهة الموحدة هي سلسلة فحوص موثّقة — تدقيق المواد الواردة، والقياس أثناء التشغيل، وفحص المنتج النهائي، وتتبّع الدفعات — تحوّل المواصفة إلى دليل. تكمن الفارق الحاسم عن أنظمة الواجهات المركّبة قطعةً قطعة في أن الوحدة هي الواجهة: لا توجد مرحلة في الموقع يمكن فيها إعادة تركيب زجاج لوحة خاطئة مكانها، لذا يُنفَّذ كل فحص كان سيُجرى على المبنى في النظام التقليدي على طاولة العمل، على قاعدة تجميع، بأدوات معايَرة، ومسجَّلاً مقابل الرقم التسلسلي للوحدة.
ثلاثة وثائق تحمل هذا الدليل: شهادة المصنع لكل دفعة بثق الألمنيوم (EN 10204 3.1)، وسجل دفعات السيليكون والبرايمر المرتبط برقم كل وحدة، والتقرير البُعدي لكل وحدة مكتملة. في مناقصة برج في الخليج أو شرق أفريقيا، اطلب الوثائق الثلاثة ضمن خطة الجودة — لا شهادات اختبارات النموذج التجريبي فقط.
لماذا تنتج التجميع المصنعية عيوباً أقل من التركيب في الموقع؟
يتفوّق المصنع على أربع ظروف يمكن التحكم بها لا يضمنها الموقع:
- البيئة. يجب أن يتصلّب السيليكون الإنشائي بين 15–40 °C تقريباً عند رطوبة مضبوطة. صالة المصنع تحفظ هذه النافذة طوال العام؛ وطابق برج في صيف الخليج عند 45 °C أو أسبوع أمطار في نيروبي لا يفعل.
- العدّة. تُجمَّع الوحدات على قواعد فولاذية تثبّت تعامد الإطار؛ أما في الموقع فيُضبط التعامد يدوياً بالميزان.
- التكرارية. طاولة زجاج واحدة، ومعدل لصق واحد، وجدول معالجة واحد — مكرَّر عبر آلاف الوحدات — يتفوق على ثمانية عشر طابقاً بطواقم وطقس وظروف وصول متغيرة.
- إمكانية الفحص. على الطاولة يرى الفاحص كل مجرى حشية وكل مفتاح زاوية. وفي الطابق العشرين، خلف حافة البلاطة، لا يراها.
لذلك تشترط مواصفات المشاريع البرجية والساحلية — حيث صُممت منظومتنا لفئات التآكل C4/C5 وفق ISO 9223 وبتصنيف حريق A2 — التركيب الزجاجي في المصنع فقط، ويقتصر عمل الموقع على تخريم الدعامات والرفع وتثبيت الوحدات.
ما هي التفاوتات التي يجب أن تلتزم بها الوحدة؟
المهمّ هو الأرقام التي تُبقي وحدتين متجاورتين متوافقتين عند وصلة التراكب. وحدة 1.5 × 4.0 م كتلتها 265–410 كغم (زجاج مزدوج من 6+12A+6 حتى 8+16A+12) تُبنى على القاعدة بهذه التفاوتات التشغيلية:
| الفحص | التفاوت التشغيلي | لماذا يهم |
|---|---|---|
| عرض / ارتفاع الوحدة | ± 1.0 مم | يُبقي خط الرؤية ثابتاً والفجوة ضمن مدى الحشية |
| فرق القطرين (التعامد) | ≤ 1.5 مم | الإطار الملتوي لن يُغلق وصلة التراكب بانتظام على طول 4 أمتار |
| استقامة العمود | ≤ 1.0 مم لكل 3 م | التقوّس يزيح دخول الزجاج ويظهر كانعكاس متموّج |
| تعامد العارضة | ≤ 0.5 مم لكل 300 مم | يحمي الخلوص ودخول الزجاج المزدوج من الجوانب الأربعة |
| خلوص الزجاج عن الإطار | 3–5 مم لكل حافة | مساحة لكتل التثبيت والحركة الحرارية دون تلامس زجاج–معدن |
| دخول الزجاج الإنشائي SSG | 10–15 مم (حسب الحساب) | ينقل وزن الزجاج وشفط الرياح إلى الإطار |
| عزم ربط الروابط | القيمة المحددة ± 10% | النقص يُرخي، والإفراط يُجهد مقطع 6063-T5 |
تفاوتات المقاطع نفسها موروثة من قالب البثق وفق EN 12020، وكل دفعة 6063-T5 تصل بشهادة مصنع EN 10204 3.1؛ أما التشطيب المؤكسد فيُتحقق منه بسماكة طبق 5–20 ميكرون (فئة AA15–AA25) وصلادة 200–500 HV وفرق لون ΔE ≤ 2.5 لدى شريكنا في الأكسدة في قوانغدونغ، مع إثبات مقاومة بالرش الملحي المحايد من 500 إلى 4000 ساعة حسب الفئة.
كيف تُبنى سلسلة التفاوتات من البلاطة إلى الوحدة؟
الوحدة ليست دقيقة بذاتها قطعاً — بل دقيقة نسبةً إلى البلاطة. تمتص السلسلة الانحرافات على مراحل، ويجب قياس كل مرحلة قبل تثبيت التي تليها:
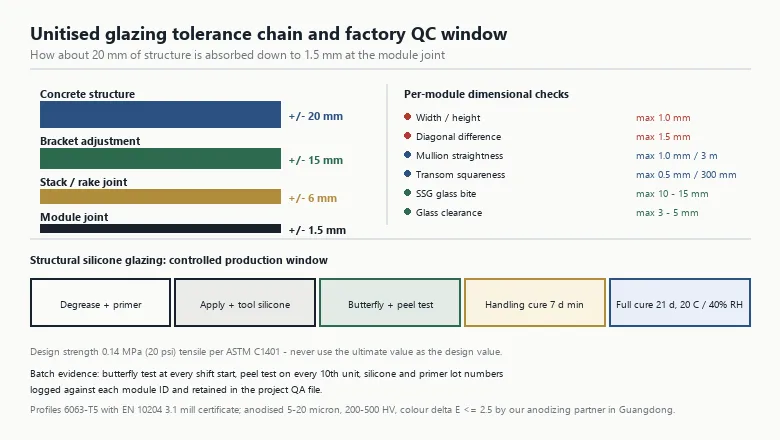
- الهيكل الخرساني: ± 20 مم. يُسحب بجهاز المحطة الكلية؛ وتُصحَّح الشبكة النظرية وفق البلاطة الفعلية قبل حفر أي دعامة.
- ضبط الدعامات: ± 15 مم. دعامات قابلة للضبط في ثلاثة اتجاهات تمتص انحراف البلاطة (راجع تفوتات التخريم في دليل تسلسل التركيب لدينا).
- وصلة التراكب / الرَست: ± 6 مم. يجب أن يبقى تصميم الوصلة عاملَ الوظيفة عبر هذا المدار — ولهذا صُمّم السدّ ثنائي المراحل ومسار التصريف بهامش احتياطي.
- وصلة وحدة–وحدة: ± 1.5 مم. ما يتبقى عندما يُبقي المصنع الإطار نفسه ضمن ± 1.0–1.5 مم.
عندما تسرّب الواجهة أو تبدو خاطئة، فالسبب الجذري في الغالب مرحلة متخطاة: دعامات ثُبّتت على الشبكة النظرية بدلاً من المسحية، أو وحدات قُبلت دون تقرير بُعدي.
كيف يُضبط السيليكون الإنشائي (SSG)؟
حيثما يُلصق الزجاج إنشائياً، يكون خط السيليكون أكثر وصلات الوحدة حساسيةً للسلامة، وفحصه إجرائي لا بصري:
| نقطة الضبط | الشرط |
|---|---|
| نظام المانع | سيليكون إنشائي ثنائي المكوّنات مختبر وفق ASTM C1184 (أو EN 15434 لأنظمة EN 13098) |
| مقاومة التصميم | 0.14 ميجاباسكال (20 psi) شدّاً وفق ASTM C1401 — وليس المقاومة القصوى |
| تحضير السطح | إزالة الشحوم، وخشونة حيث يُحدد، وبرايمر مع احترام زمن التطاير |
| التحقق من الخلط | اختبار «الفراشة» مع بدء كل وردية؛ وتُسجَّل نسبة الخلط من آلة الجرعات |
| التحقق من الالتصاق | اختبار التقشير على عينات إنتاج (كل وحدة عاشرة عادةً) وعلى نماذج معالجة |
| نافذة المعالجة | سبعة أيام على الأقل قبل المناولة عند ≥ 20 °C و≥ 40% رطوبة؛ و21 يوماً للمعالجة الكاملة |
| التتبّع | دفعة السيليكون + دفعة البرايمر + تاريخ المعالجة مسجلة مقابل رقم كل وحدة |
يجب ألا تغادر الوحدة المصنع قبل انتهاء مدة المعالجة حتى المناولة — ولهذا تُربط خطة الإنتاج بخطة التوريد، والمورّد الذي يَعِد بـ«زجاج اليوم وشحن الغد» لوحدات SSG يخبرك شيئاً عن جودة ضبطه.
ماذا يُفحص في كل مرحلة إنتاج؟
| المرحلة | ما يُتحقق منه | الدليل |
|---|---|---|
| المواد الواردة | السبيكة والتقسية (6063-T5)، طبقة الأكسدة 5–20 ميكرون / ΔE، الزجاج المزدوج 6+12A+6 حتى 8+16A+12 بطبقة Low-E وأرغون وفتيلة حافة دافئة، صلابة حشية EPDM بقوة 60 ± 5 Shore A، وروابط ستانلس A2/A4 | شهادات المصنع، تقارير الطلاء، نقطة ندى الزجاج المزدوج وفق EN 1279-2 / ASTM E2190 |
| تصنيع الإطار | أطوال القص، التشغيل، مطابقة مفاتيح الزوايا، تجميع الفاصل الحراري، عزم الربط | فحص أول قطعة لكل وردية + تكرارية القاعدة |
| التركيب الزجاجي والسدّ | كتل التثبيت، تعشيق الحشيات، دخول SSG، صبّ السيليكون وتسويته | اختبارات الفراشة والتقشير، وفحص سدّ كل وحدة |
| المعالجة والقبول النهائي | التقرير البُعدي، القطران، التشطيب (دون خدوش، ΔE ضمن الدفعة)، عمل الكسوة، مطابقة الملصق بقائمة التعبئة | سجل وحدة موقَّع؛ أخذ عينات وفق ISO 2859-1 إضافة إلى فحص بصري 100% |
| التعبئة | رفوف 40ft HC تتسع 20–26 وحدة، حماية الزوايا، واتجاه الرف يطابق تسلسل الرفع | صور تعبئة محفوظة لكل شحنة |
كيف يرتبط ضبط الجودة المصنعي باختبارات النموذج التجريبي؟
يُثبت النموذج المخبري التصميم: تسرب هوائي فئة A4 (EN 12152)، وعدم نفاذ ماء RE 1200 (EN 12154) أو 750 باسكال وفق ASTM E331، وأداء إنشائي حتى 4.5 كيلوباسكال وفق ASTM E330، إضافة إلى الفحوص الحرارية والصوتية (U للنظام ≈ 1.4 واط/م²·كلفن، SHGC ≤ 0.22، وحتى STC 42). أما ضبط الجودة المصنعي فيُثبت أن الإنتاج يحافظ على ذلك التصميم. والجسر بينهما أن النموذج يُبنى على قاعدة الإنتاج وبأيدي طاقم الإنتاج، وأن سجلات جودة تلك الوحدة بعينها تُرفق بتقرير الاختبار. إذا اختبر أحد المتناقصين نموذجاً مبنيّاً يدوياً ثم غيّر مقطع الحشية أو وصلة السيليكون للإنتاج، فأدلة الاختبار باطلة — اطلب ملف جودة النموذج مع كل مناقصة.
ما أكثر العيوب شيوعاً — وكيف تُمنع؟
| العَرَض في الموقع | السبب الجذري المعتاد | الوقاية في ضبط الجودة |
|---|---|---|
| فرق لون مرئي بين الوحدات | أكسدة بلا إدارة للدفعات | ΔE ≤ 2.5 داخل الدفعة؛ وكل وحدات واجهة واحدة من دفعة أكسدة واحدة |
| ماء عند وصلة التراكب | حشية غير مثبتة تماماً أو مسار تصريف مسدود بتطاير المانع | فحص تعشيق الحشيات 100%؛ والتحقق من خلوص فتحات التصريف قبل التعبئة |
| اهتزاز الزجاج أو تلامس حافته | كتل تثبيت مفقودة أو ناقصة، وخلوص أقل من 3 مم | يُفحص حجم الكتل وموقعها عند الزجاجة، ويُسجَّل الخلوص لكل وحدة |
| كسوة مرتخية بعد عام | عزم بلا ضبط أو إغفال مانع التسريب اللولبي | أدوات عزم معايَرة + إعادة فحص عشوائية عند القبول النهائي |
| إطار ملتوٍ وفجوة وصلة غير منتظمة | فرق قطرين يتجاوز 1.5 مم | تجميع مقفلة على القاعدة؛ والقطران في التقرير البُعدي لكل وحدة |
ماذا يجب أن يتضمن بند الجودة في مواصفتك؟
انسخ هذه الثمانية بنود إلى مواصفة الواجهة وستُغلق معظم نزاعات الجودة قبل أن تبدأ:
- تركيب زجاجي مصنعي فقط لجميع وحدات الرؤية والسَبَندر؛ ولا إعادة زجاج للوحدات SSG في الموقع.
- تقرير بُعدي للوحدة (العرض، الارتفاع، القطران) محفوظ لـ100% من الوحدات ومتاح عند الطلب.
- سيليكون إنشائي وفق ASTM C1184 / EN 15434؛ اختبار الفراشة كل وردية، والتقشير لكل وحدة عاشرة، وتتبّع الدفعات بملف كل وحدة.
- تشطيب مؤكسد 5–20 ميكرون (AA15–AA25)، وΔE ≤ 2.5 داخل الواجهة؛ وفئة الرش الملحي مطابقة لفئة ISO 9223 C4/C5.
- مطابقة نقطة ندى الزجاج المزدوج وفق EN 1279-2 / ASTM E2190 لكل دفعة إنتاج.
- حشيات EPDM بقوة 60 ± 5 Shore A مع انضغاط متبقٍ ≤ 25% (ISO 815)؛ وتوافق مؤكد مع المانع الإنشائي.
- روابط ستانلس A2/A4 وفق فئة ISO 9223، والعزم مسجل في ملف الوحدة.
- بناء النموذج التجريبي على قاعدة الإنتاج وبأيدي طاقم الإنتاج؛ وإرفاق ملف جودته بتقرير الاختبار.
الخلاصة
- ينقل ضبط الجودة الموحد كل فحص كان النظام التقليدي سيجريه على المبنى إلى المصنع — يجب أن تكون الوحدة صحيحة قبل رفعها.
- سلسلة التفاوتات: ± 20 مم (الهيكل) → ± 15 مم (الدعامات) → ± 6 مم (مدار الوصلة) → ± 1.5 مم (الوحدة)، وكل مرحلة تُقاس لا تُفترض.
- جودة SSG إجرائية: مانع معتمد، اختبارات فراشة وتقشير، نافذة معالجة 7–21 يوماً، وتتبّع دفعات لكل وحدة.
- اختبار النموذج يُثبت التصميم؛ وملف جودة الوحدات يُثبت أن الإنتاج يكرره. اطلب كليهما.
- تجانس التشطيب (ΔE ≤ 2.5 لكل واجهة) وتعشيق الحشيات هما أكثر عيبين يظهران من الشارع — وكلاهما قابل للفحص 100% على الطاولة.
الأسئلة الشائعة
ماذا يغطي ضبط الجودة في الواجهة الزجاجية الموحدة؟
أربع بوابات: المواد الواردة (شهادات السبيكة، سماكة طبقة الأكسدة، نقطة ندى الزجاج المزدوج، صلابة الحشيات)، وتصنيع الإطار على القواعد، والتركيب الزجاجي والسدّ باختبارات دفعات السيليكون الإنشائي، ثم التقرير البُعدي النهائي لكل وحدة. يُسجَّل كل فحص مقابل الرقم التسلسلي، فتظل أي وحدة على المبنى قابلة للتتبع إلى دفعات موادها ونتائج فحوصها بعد سنوات.
ما التفاوتات التي تلتزم بها الوحدة فعلياً؟
العرض والارتفاع ضمن ± 1.0 مم، وفرق القطرين ضمن 1.5 مم، واستقامة العمود ضمن 1 مم على 3 أمتار، وخلوص الزجاج 3–5 مم لكل حافة. هذه تفاوتات طاولة العمل على القاعدة؛ أما المبنى نفسه فأقل دقة بكثير، ولهذا تحمل الدعامات ضبطاً بمقدار ± 15 مم وتُصمَّم وصلة التراكب للتحرك ± 6 مم.
لماذا يجب أن يتصلّب السيليكون الإنشائي 21 يوماً؟
يبلغ السيليكون ثنائي المكوّنات مقاومة المناولة في نحو أسبوع، لكن التماسك والالتصاق الكاملين يتطوران على مدى 21 يوماً تقريباً عند 20 °C ورطوبة نسبية 40%. شحن الوحدة مبكراً يخاطر بتمزيق خط اللصق وهو ما يزال طريّاً. تُسجَّل ساعة المعالجة بملف كل وحدة، ولا يُطلق المصنع أي وحدة قبل انتهاء مدة المعالجة حتى المناولة.
كيف تُفحص جودة الأكسدة بين الدفعات؟
تُقاس سماكة الطبقة للتأكد من مدى الفئة 5–20 ميكرون، وتتزحزح الصلابة بين 200–500 HV، ويُقارن اللون داخل الدفعة بفرق ΔE ≤ 2.5. وتُؤكسَد كل وحدات الواجهة الواحدة في الدفعة نفسها لتُقرأ الواجهة كسطح واحد. وتدعم اختبارات الرش الملحي من 500 إلى 4000 ساعة ادعاء المتانة لتعرض C4/C5 الساحلي.
هل يحل ضبط الجودة المصنعي محل اختبار النموذج التجريبي؟
لا — كلاهما يجيب عن سؤال مختلف. النموذج يُثبت أن التصميم يحقق أهداف الهواء والماء والإنشاء والحرارة مثل 750 باسكال لعدم نفاذ الماء و4.5 كيلوباسكال لحمل الرياح. وضبط الجودة المصنعي يُثبت أن الإنتاج يكرر ذلك التصميم في كل وحدة. ويتصل الاثنان عندما يُبنى النموذج على قاعدة الإنتاج ويُرفق ملف جودته بتقرير الاختبار.
تحتاج خطة جودة واجهة موحدة لبرجك؟
أرسل لنا الواجهة وعدد الوحدات وفئة التعرض. نعود إليك بخطة جودة المشروع تشمل جدول التفاوتات، وبرنامج معالجة SSG، واستراتيجية دفعات التشطيب، وحزمة أدلة الفحص — مع وثائق SBC 901 / Mostadam للمشاريع السعودية. راجع صفحة منتج الزجاج الموحد، ومواصفات النظام، ودليل اختيار الزجاج المزدوج، ودليل التشطيب المؤكسد، أو تحدث مع فريقنا الهندسي.