Краткий ответ: Контроль качества модульного остекления — это заводская система приёмки, которая подписывает каждый модуль до отгрузки: размеры рамы с допуском ±1,0–1,5 мм, диагонали в пределах 1,5 мм, конструкционный силикон с испытанием каждой партии и отверждением 7–21 день, а каждая стеклопакетная, уплотнительная и крепёжная позиция проверяется по сертификату. Именно это позволяет навесить модуль массой 265–410 кг за считанные часы без переделок на объекте.
Модульное остекление концентрирует весь риск качества фасада в заводском процессе. Башня из 1800 модулей — это 1800 возможностей уйти размеру, пропустить герметизацию или поставить уплотнитель не в тот паз; а после навески модуля на плиту исправление стоит в десять–пятьдесят раз дороже, чем на верстаке. В этой статье разобрана цепочка допусков, контроль конструкционного силикона и инспекционные шлюзы, которые удерживают модульную витражную стену в спецификации — с теми же целевыми показателями, по которым мы проектируем нашу систему модульного остекления: модули до 1,5 × 4,0 м, приведённое U ≈ 1,4 Вт/м²·К, SHGC ≤ 0,22, водонепроницаемость 750 Па (ASTM E331) и ветровая нагрузка до 4,5 кПа (ASTM E330).
Что такое контроль качества в модульном остеклении?
Контроль качества (QC) модульного фасада — это цепочка документированных проверок: входной контроль материалов, пооперационные измерения, приёмка готовых модулей и прослеживаемость партий, — которая превращает спецификацию в доказательство. От QC поэлементной (стик) системы его отличает одно решающее обстоятельство: в модульной схеме модуль и есть фасад. Не существует этапа на объекте, где ошибочно остеклённую панель можно переостеклить на месте, поэтому каждая проверка, которую стик-система выполняет на здании, выполняется на заводе — на стапеле, калиброванным инструментом, с записью против серийного номера модуля.
Доказательства несут три документа: сертификат завода на каждую партию экструзии (EN 10204 3.1), журнал партий силикона и праймера, привязанный к каждому модулю, и размерный отчёт по каждому готовому изделию. В тендере на башню в Заливе или Восточной Африке запросите все три как часть плана качества — а не только протоколы испытаний образца-макета.
Почему заводская сборка даёт меньше дефектов, чем остекление на объекте?
Завод выигрывает по четырём контролируемым условиям, которых объект гарантировать не может:
- Среда. Конструкционный силикон должен отверждаться примерно при 15–40 °C и контролируемой влажности. Заводской цех держит это окно круглый год; этаж башни в 45-градусное лето Залива или неделю найробийских дождей — нет.
- Оснастка. Модули собираются на стальных стапелях, фиксирующих прямоугольность рамы; на объекте раму выстаивают вручную по уровню.
- Повторяемость. Один верстак остекления, одна скорость нанесения герметика, один режим отверждения, тиражируемые на тысячи изделий, выигрывают у восемнадцати этажей со сменными бригадами, погодой и условиями доступа.
- Доступ для осмотра. На верстаке инспектор видит каждый паз уплотнителя и каждый угловой ключ. На высоте двадцатого этажа, за краем плиты, — нет.
Именно поэтому спецификации высотных и прибрежных объектов — где наша система рассчитана на категории коррозийности C4/C5 по ISO 9223 с классом пожарной безопасности A2 — обычно требуют только заводского остекления, оставляя на объекте выноску кронштейнов, подъём и фиксацию модулей.
Какие допуски должен выдерживать модуль?
Значимы те числа, которые сохраняют совместимость двух соседних модулей на стыковочном шве. Модуль 1,5 × 4,0 м массой 265–410 кг (стеклопакет от 6+12A+6 до 8+16A+12) собирается на стапеле со следующими рабочими допусками:
| Контроль | Рабочий допуск | Зачем это нужно |
|---|---|---|
| Ширина / высота модуля | ± 1,0 мм | Держит постоянным видимый шов и зазор в диапазоне уплотнителя |
| Разность диагоналей (прямоугольность) | ≤ 1,5 мм | Перекошенная рама не закроет стыковочный шов равномерно на 4 м |
| Прямолинейность стойки | ≤ 1,0 мм на 3 м | Изгиб смещает заход стекла и виден как волнистое отражение |
| Прямоугольность ригеля | ≤ 0,5 мм на 300 мм | Защищает зазор и заход стеклопакета по всем четырём сторонам |
| Зазор стекло–рама | 3–5 мм на сторону | Место для опорных блоков и температурных подвижек без контакта стекло–металл |
| Заход стекла SSG | 10–15 мм (по расчёту) | Передаёт вес стекла и ветровой отсос на раму |
| Момент затяжки крепежа | Заданное значение ± 10% | Недотяг ослабевает; перетяг нагружает экструзию 6063-T5 |
Допуски самих профилей наследуются от экструзионной матрицы по EN 12020, каждая партия 6063-T5 приходит с сертификатом EN 10204 3.1; анодированное покрытие проверяется по толщине плёнки 5–20 мкм (класс AA15–AA25), твёрдости 200–500 HV и разности цвета ΔE ≤ 2,5 нашим партнёром по анодированию в Гуандуне, а стойкость подтверждена нейтральным соляным туманом от 500 до 4 000 часов в зависимости от класса.
Как строится цепочка допусков от плиты до модуля?
Модуль никогда не бывает точным сам по себе — он точен относительно плиты. Цепочка гасит отклонения по ступеням, и каждая ступень должна быть измерена до фиксации следующей:
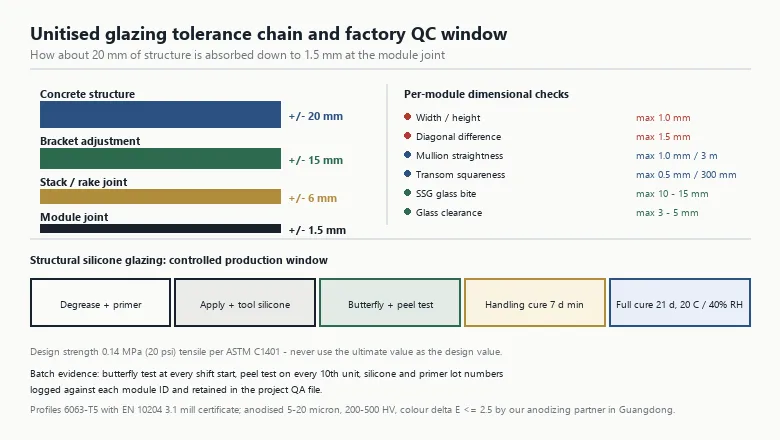
- Конструкция здания: ± 20 мм. Съёмка тахеометром; теоретическая сетка корректируется по фактической плите до сверления любых кронштейнов.
- Регулировка кронштейнов: ± 15 мм. Кронштейны с регулировкой по трём осям выбирают отклонение плиты (см. допуски выноски в нашем руководстве по монтажной последовательности).
- Стыковочный / рустовый шов: ± 6 мм. Конструкция шва обязана оставаться работоспособной на этом ходе — именно поэтому двухступенчатый уплотнитель и дренажный тракт запроектированы с запасом.
- Шов модуль–модуль: ± 1,5 мм. То, что остаётся, когда завод держит саму раму в ± 1,0–1,5 мм.
Когда фасад течёт или выглядит неправильно, корень почти всегда — пропущенная ступень: кронштейны, закреплённые по теоретической сетке вместо съёмочной, или модули, принятые без размерного отчёта.
Как контролируется конструкционный силикон (SSG)?
Там, где стекло конструкционно приклеено (SSG), силиконовый шов — самый ответственный узел модуля, и его контроль процедурный, а не визуальный:
| Контрольная точка | Требование |
|---|---|
| Система герметика | Двухкомпонентный конструкционный силикон, испытанный по ASTM C1184 (или EN 15434 для систем EN 13098) |
| Расчётная прочность | 0,14 МПа (20 psi) — расчётное значение растяжения по ASTM C1401, но не предельная прочность |
| Подготовка поверхности | Обезжиривание, зачистка где указано, праймер с выдержкой времени испарения |
| Проверка смешения | Тест «бабочка» в начале каждой смены; пропорция смешения фиксируется дозирующей машиной |
| Проверка адгезии | Тест на отслоение на производственных образцах (обычно каждый 10-й модуль) и на отверждённых свидетелях |
| Окно отверждения | Минимум 7 суток до манипуляций при ≥ 20 °C и ≥ 40% RH; 21 сутки до полного отверждения |
| Прослеживаемость | Партия силикона + партия праймера + дата отверждения — в паспорте каждого модуля |
Модуль не покидает завод до истечения срока отверждения до манипуляций — поэтому производственная программа связана с программой поставки, а поставщик, обещающий «остеклил и отгрузил на следующий день» для SSG-модулей, сам сообщает вам о качестве своего контроля.
Что проверяется на каждом этапе производства?
| Этап | Что проверяется | Доказательство |
|---|---|---|
| Входной контроль | Сплав и закалка (6063-T5), анодированная плёнка 5–20 мкм / ΔE, стеклопакет 6+12A+6 до 8+16A+12 с Low-E, аргоном и тёплой дистанционной рамкой, твёрдость EPDM-уплотнителя 60 ± 5 Shore A, крепёж из нержавеющей стали A2/A4 | Сертификаты завода, отчёты о покрытии, точка росы стеклопакета по EN 1279-2 / ASTM E2190 |
| Изготовление рамы | Длины реза, обработка, посадка угловых ключей, сборка терморазрыва, момент затяжки | Контроль первого изделия за смену + повторяемость стапеля |
| Остекление и герметизация | Опорные блоки, зацепление уплотнителя, заход SSG, нанесение и разравнивание силикона | Тесты «бабочка» и отслоения, осмотр шва каждого модуля |
| Отверждение и приёмка | Размерный отчёт, диагонали, покрытие (без царапин, ΔE в пределах партии), работа фурнитуры, маркировка против упаковочного листа | Подписанный паспорт модуля; выборочный контроль по ISO 2859-1 плюс 100% визуальный |
| Упаковка | Стеллажи 40ft HC на 20–26 модулей, защита углов, ориентация стеллажа под последовательность подъёма | Фотографии упаковки в деле по каждой отгрузке |
Как связаны заводской QC и испытания макета?
Лабораторный макет доказывает проект: воздухопроницаемость класса A4 (EN 12152), водонепроницаемость RE 1200 (EN 12154) или 750 Па по ASTM E331, сопротивление ветру до 4,5 кПа по ASTM E330 плюс тепло- и акустику (U системы ≈ 1,4 Вт/м²·К, SHGC ≤ 0,22, до STC 42). Заводской QC доказывает, что производство удерживает этот проект. Мост между ними: макет собирается на производственном стапеле производственным персоналом, а QC-записи именно этого модуля прикладываются к протоколу испытаний. Если участник торгов испытывает макет, собранный вручную, а затем меняет профиль уплотнителя или силиконовый шов для серии — доказательства испытаний недействительны: требуйте QC-дело макета с каждым тендером.
Какие дефекты встречаются чаще всего — и как их предотвращают?
| Симптом на объекте | Типичная причина | Предупреждение в QC |
|---|---|---|
| Видимая разница цвета между модулями | Анодирование без управления партиями | ΔE ≤ 2,5 внутри партии; все модули одного фасада — из одной партии анодирования |
| Вода на стыковочном шве | Уплотнитель досажен не полностью, дренаж перекрыт натёком герметика | 100% проверка зацепления уплотнителя; продувка водоотводящих отверстий перед упаковкой |
| Дребезжание или контакт кромки стекла | Отсутствие/занижение опорных блоков, зазор менее 3 мм | Размер и положение блоков проверяются при остеклении, зазор фиксируется по каждому изделию |
| Разболтавшаяся фурнитура через год | Момент не контролировался или пропущен фиксатор резьбы | Калиброванный инструмент + выборочная перепроверка на приёмке |
| Перекошенная рама, неравномерный шов | Разность диагоналей более 1,5 мм | Сборка на стапеле; диагонали — в размерном отчёте каждого модуля |
Что должно быть в пункте «качество» вашей спецификации?
Включите эти восемь строк в спецификацию фасада — и большинство споров о качестве закроются до их начала:
- Только заводское остекление всех светопрозрачных и непрозрачных модулей; переостекление SSG на объекте запрещено.
- Размерный отчёт (ширина, высота, диагонали) для 100% модулей, предоставляется по запросу.
- Конструкционный силикон по ASTM C1184 / EN 15434; тест «бабочка» каждую смену, тест отслоения каждый 10-й модуль, прослеживаемость партий по паспорту модуля.
- Анодированное покрытие 5–20 мкм (AA15–AA25), ΔE ≤ 2,5 в пределах фасада; класс соляного тумана соответствует категории ISO 9223 C4/C5.
- Точка росы стеклопакета по EN 1279-2 / ASTM E2190, проверка на каждую производственную партию.
- EPDM-уплотнители 60 ± 5 Shore A с остаточной деформацией ≤ 25% (ISO 815); совместимость с конструкционным герметиком подтверждена.
- Крепёж A2/A4 из нержавеющей стали по категории ISO 9223, момент зафиксирован в паспорте модуля.
- Макет собирается на производственном стапеле производственным персоналом; его QC-дело прикладывается к протоколу испытаний.
Главное
- Модульный QC переносит все проверки стик-системы с здания на завод — модуль должен быть правильным до подъёма.
- Цепочка допусков: ± 20 мм (конструкция) → ± 15 мм (кронштейны) → ± 6 мм (ход шва) → ± 1,5 мм (модуль), и каждая ступень измеряется, а не принимается на веру.
- Качество SSG — это процедуры: сертифицированный герметик, тесты «бабочка» и отслоения, окно отверждения 7–21 день и прослеживаемость партий по каждому модулю.
- Испытание макета доказывает проект; QC-дело модулей доказывает, что производство его повторяет. Требуйте и то, и другое.
- Однородность покрытия (ΔE ≤ 2,5 на фасад) и посадка уплотнителей — два дефекта, заметных с улицы; оба на 100% проверяемы на верстаке.
Часто задаваемые вопросы
Что охватывает контроль качества модульной витражной стены?
Четыре шлюза: входной контроль материалов (сертификаты сплава, толщина анодированной плёнки, точка росы стеклопакета, твёрдость уплотнителей), изготовление рам на стапелях, остекление и герметизация с партионными испытаниями силикона, а также итоговый размерный отчёт по каждому модулю. Каждая проверка записывается против серийного номера, поэтому любой модуль на здании спустя годы можно проследить до партий материалов и результатов инспекций.
Какие допуски модуль реально выдерживает?
Ширина и высота в пределах ± 1,0 мм, разность диагоналей не более 1,5 мм, прямолинейность стойки не более 1 мм на 3 м и зазор стекла 3–5 мм на сторону. Это верстачные допуски на стапеле; само здание гораздо менее точное, поэтому кронштейны несут ± 15 мм регулировки, а стыковочный шов рассчитан на ход ± 6 мм.
Почему конструкционный силикон должен отверждаться 21 сутки?
Двухкомпонентный силикон набирает манипуляционную прочность примерно за неделю, но полная адгезия и когезия развиваются около 21 суток при 20 °C и 40% относительной влажности. Ранняя отгрузка рискует разорвать ещё «зелёный» клеевой шов. Часы отверждения ведутся по паспорту модуля, и завод не выпускает изделие до истечения срока отверждения до манипуляций.
Как проверяется качество анодирования между партиями?
Толщина плёнки измеряется на соответствие классу 5–20 мкм, твёрдость держится в пределах 200–500 HV, цвет сравнивается внутри партии с ΔE ≤ 2,5. Все модули одного фасада анодируются в одной партии, чтобы фасад читался единой поверхностью. Испытания соляным туманом от 500 до 4 000 часов подтверждают долговечность для прибрежной эксплуатации C4/C5.
Заменяет ли заводской QC испытание макета фасада?
Нет — они отвечают на разные вопросы. Макет доказывает, что проект выполняет цели по воздуху, воде, прочности и теплу: 750 Па водонепроницаемости и 4,5 кПа ветровой нагрузки. Заводской QC доказывает, что производство повторяет этот проект на каждом модуле. Связь возникает, когда макет собран на производственном стапеле, а его QC-дело приложено к протоколу испытаний.
Нужен план качества модульного фасада для вашей башни?
Пришлите фасад, количество модулей и категорию экспозиции. Мы вернём план качества проекта с графиком допусков, программой отверждения SSG, стратегией партий покрытия и комплектом инспекционных доказательств — с документацией SBC 901 / Mostadam для проектов в Саудовской Аравии. Смотрите страницу продукта «Модульное остекление», спецификации системы, руководство по выбору стеклопакета и руководство по анодированному покрытию или свяжитесь с нашей инженерной командой.